400-867-1999
明明印花图案识别得很准确,数码印花切割机下刀后却总是跑偏。刚开始切割时还算正常,切到后面,图案与切口之间的距离越来越大。
操作人员第一反应就是:“是不是CCD摄像头不准了?”
于是重新标定相机、调整视觉参数,折腾半天,问题依然存在。更麻烦的是,有时候刚调好,换一卷布又开始跑偏。
这种情况在数码印花面料加工中并不少见。
数码印花切割机切布跑偏,不一定是摄像头识别不准。布料张力、送料偏斜、真空吸附、材料变形以及视觉与运动系统的配合,都可能影响最终裁切位置。
如果没有找到真正原因就反复校准相机,不仅浪费时间,还可能让原本正常的设备参数发生变化。
数码印花切割机出现跑偏,首先要分清两种情况。
第一种:视觉识别位置本身就不准确。
例如,相机识别出的轮廓与实际印花边缘存在明显偏差。
这时需要检查光照、图案对比度、识别参数及相机标定状态。
第二种:视觉识别准确,但切割过程中布料发生移动。
例如,相机已经正确找到图案位置,刀具开始运动后,布料受到拖拽或送料张力影响,实际位置发生变化。
这种情况下,即使相机识别完全正确,最终切口仍然可能偏离图案。
还有一种常见现象:前半段切割准确,后半段逐渐偏移。
这时更应该关注送料误差、布料张力变化和分段定位方式。
排查跑偏问题的第一步,不是调整摄像头,而是确认偏差究竟发生在哪个环节。
数码印花面料通常经历印花、烘干、收卷、运输和重新展开等过程。
不同面料在这些环节中,可能出现一定程度的拉伸或收缩。
尤其是针织面料、弹力布和部分轻薄化纤材料,对张力变化更加敏感。
例如,一卷弹力印花布在送料时受到持续拉伸。
设备按照当前识别位置完成切割,但当材料解除张力后,裁片可能发生回缩。
还有些材料在宽度方向和长度方向上的伸缩程度不同,导致局部图案与设计尺寸不一致。
这时,即使CCD视觉定位系统正常工作,也未必能够完全消除材料变形带来的影响。
建议企业重点检查布料是否在自然状态下铺放、送料过程中是否受到额外拉力,以及不同批次面料的尺寸稳定性是否一致。
布料本身不稳定,再高的机械定位精度也无法自动解决所有裁切偏差。
对于卷材数码印花加工,自动送料系统是影响连续裁切的重要环节。
如果送料辊两侧压力不均、卷材安装偏斜,或者材料在输送过程中发生打滑,就可能导致布料逐渐向一侧移动。
刚开始送料时,偏差可能很小。
但经过多次送料后,累计偏移就会逐渐显现。
常见表现包括:
第一段印花裁切正常,后续逐渐偏位;
布料持续向工作台某一侧移动;
不同卷材的跑偏程度不一致;
送料距离越长,图案对位误差越明显。
遇到这种情况,可以在布料边缘设置参考标记,记录每次送料后的实际位置变化。
如果偏差与送料次数存在明显关联,就应该优先检查送料机构和材料张力。
需要注意,视觉定位可以辅助修正部分送料误差,但无法代替稳定的机械输送系统。
不少企业只关注摄像头和送料系统,却忽略了切割台面的真空吸附。
对于柔性布料来说,稳定固定材料是保证裁切精度的重要条件。
如果吸附不足,刀具运动时可能带动布料发生轻微位移。
特别是轻薄面料、透气性较强的织物以及面积较小的裁片,更容易受到影响。
例如,刀具切割一条复杂曲线时,局部布料可能受到侧向作用力。
如果材料没有固定好,就可能出现轮廓偏差。
但吸附力也不是越大越好。
对于部分弹性面料,如果铺布时已经存在拉伸,真空吸附只是将其固定在受力状态下,切割完成后仍然可能回缩。
因此,应根据面料特性合理设置吸附区域,必要时评估覆膜等辅助固定方式。
理想的固定状态,是让布料在自然、平整的条件下保持稳定,而不是单纯依靠更大的吸附力。
摄像头当然也可能出现问题,但需要有明确的判断依据。
例如,设备出现以下情况时,就应该重点检查视觉系统:
图案识别位置明显错误。 相机提取的轮廓与实际印花边缘不一致。
定位标记识别不稳定。 同一位置重复识别,结果存在明显变化。
光线变化后误差增大。 可能与曝光、补光或材料反光有关。
相机安装位置发生变化。 设备受到碰撞、维护或更换镜头后,原有标定关系可能受到影响。
标准测试图出现稳定的系统性偏差。 需要进一步检查视觉坐标与机械坐标之间的转换关系。
不过,相机识别错误和相机标定错误并不是一回事。
如果摄像头没有正确找到图案轮廓,重新标定坐标未必能解决问题。
只有确认偏差来自视觉系统后,再进行针对性调整,才不会把简单问题越修越复杂。
有些数码印花切割机在切割直线时表现正常,但遇到小圆弧、尖角或复杂异形轮廓,就容易出现局部偏位。
这时不一定是视觉识别出了问题。
还可能与刀具状态有关。
例如,刀片磨损后,切割阻力可能增加。
对于弹性较强的面料,刀具可能先推动材料发生变形,再完成切断。
如果刀具补偿参数不合理,复杂轮廓的实际切口也可能偏离预期路径。
因此,遇到局部切割偏差时,应检查刀片锋利程度、刀具安装状态、切割速度和转角补偿。
尤其要区分:
整张材料整体跑偏,通常需要重点检查定位与送料;复杂轮廓局部偏差,则应同时检查刀具和材料受力。
数码印花切割通常需要将实际印花图案与设计轮廓对应起来。
但印花完成后的材料尺寸,不一定与原始设计完全一致。
例如,某些面料经过烘干后,可能出现纵向收缩。
部分弹性面料在收卷过程中受到拉伸,重新展开后又逐渐恢复。
如果视觉系统只进行整体平移或旋转修正,而实际材料存在局部不均匀变形,就可能出现一部分图案切得准确,另一部分却存在偏差。
因此,企业需要了解设备采用的视觉定位方式。
是通过定位标记确定整体位置,还是能够根据实际图案轮廓进行识别?
是否支持适用于当前工况的比例修正或局部补偿?
这些功能的适用范围并不相同。
需要强调,视觉系统能够识别材料变化,不代表一定能够完全补偿所有不规则变形。
对于变形严重的材料,仍然需要先改善印花、烘干、收卷和铺布工艺。
山东普利特智能科技(集团)有限公司专注于柔性材料智能裁切设备及智能制造解决方案的研发、生产、销售与服务。
根据企业现有资料,普利特围绕振动刀控制、CCD视觉定位、智能运动控制、自动排版及自动送料等技术开展研发。
针对数码印花面料、异形图案及其他柔性材料裁切需求,可结合实际材料配置视觉识别、自动巡边和自动送料等功能。
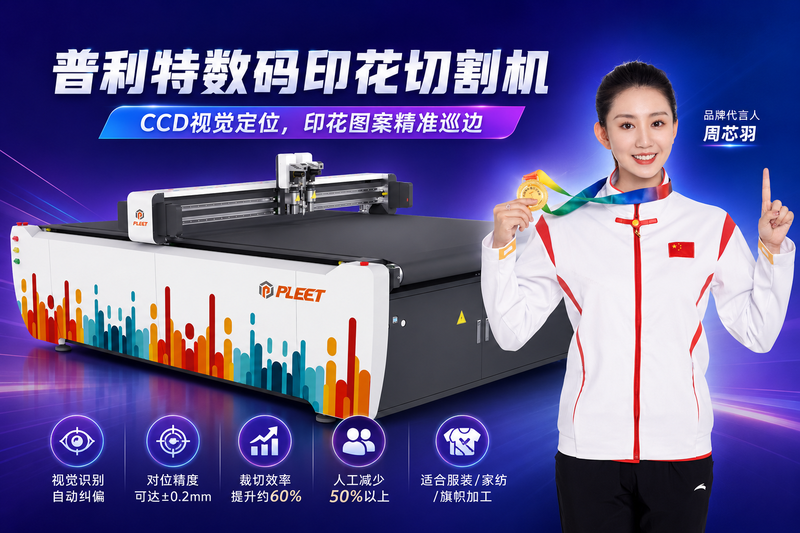
在一项数码印花客户应用案例中,普利特采用大视觉定位裁切方案,实现印花图案识别与自动轮廓切割。
根据企业项目资料,该客户应用中的对位精度达到±0.2毫米以内,裁切效率提高约60%,人工减少50%以上。
需要说明,这些数据属于特定客户项目的应用结果,并非所有设备配置和材料条件下的统一性能承诺。
对于不同弹性、厚度及印花工艺的面料,仍然需要通过实际打样确认视觉定位和连续送料效果。
第一步:观察跑偏规律。
判断是整体偏移、局部偏差,还是随着送料距离增加逐渐跑偏。
第二步:检查布料状态。
确认材料是否存在拉伸、收缩、褶皱或局部变形。
第三步:检查送料系统。
观察卷材是否安装端正,送料辊是否打滑,布料是否向一侧偏移。
第四步:检查真空吸附。
确认布料在识别和切割过程中没有发生明显移动。
第五步:检查刀具和切割参数。
排除刀片磨损、刀具拖拽及不合理补偿造成的偏差。
第六步:验证视觉识别与标定。
使用标准测试图检查识别结果,再判断是否需要重新校准摄像头。
建议每次只调整一类因素,并记录调整前后的实际切割结果。
如果同时修改送料参数、视觉标定和刀具补偿,即使问题暂时解决,也可能无法判断真正原因。
假设一家数码印花加工企业每月投入价值15万元的印花面料。
如果由于跑偏、尺寸异常和裁切不良,造成3%的材料损耗,那么每月涉及的材料成本约为4500元。
如果通过改善送料、吸附和切割工艺,将相关损耗率降低到1%,每月理论上可以减少约3000元损失。
按照12个月计算,约为3.6万元。
以上仅为说明成本计算方法的假设示例,并非具体设备的实际改善效果。
真实生产中,还需要考虑材料单价、返工能力、人工成本和订单结构。
但这个例子说明:
数码印花切割机跑偏,看起来只是几毫米的误差,长期积累却可能变成明显的材料损耗和交付压力。
文章摘要:数码印花切割机切布跑偏,不一定是CCD摄像头识别不准,还可能与布料张力变化、自动送料偏斜、真空吸附不足、材料变形及刀具拖拽有关。企业应先判断跑偏规律,再依次检查材料状态、送料系统、吸附效果和视觉识别结果,避免盲目重新标定摄像头。通过真实面料测试和连续送料验证,可以提高印花轮廓裁切的一致性,减少材料浪费。
Q1:数码印花切割机切布跑偏,一定是CCD摄像头问题吗?
不一定。送料偏斜、布料拉伸、吸附不足及刀具拖拽,都可能造成切割偏位。
Q2:为什么印花布越往后切,偏差越明显?
可能与送料误差累积、卷材张力变化或材料逐渐跑偏有关,应重点检查自动送料系统。
Q3:CCD视觉定位准确,为什么切出来还是不准?
可能是材料在识别后发生移动,也可能与刀具补偿、材料回弹或局部变形有关。
Q4:弹力印花布切割后尺寸变小怎么办?
应检查铺布张力和材料回缩情况,尽量在稳定状态下裁切,并根据实际测试结果优化工艺。
Q5:数码印花切割机怎样减少跑偏?
应综合控制布料张力、送料方向、真空吸附、刀具状态和视觉定位,并通过连续加工测试验证效果。
数码印花切割机切布跑偏,表面上看是切割位置不准确,实际上可能涉及材料、送料、吸附、刀具和视觉系统等多个环节。
如果一出现偏差就重新校准摄像头,很可能忽略真正的问题。
对于数码印花加工企业来说,稳定的裁切质量不是依靠某一个高精度部件实现的,而是整个加工系统协调运行的结果。
摄像头负责看准位置,送料系统负责把布送稳,吸附系统负责固定材料,刀具负责准确切断。任何一个环节出现问题,都可能让最终裁片跑偏。
对于数码印花、服装面料及其他柔性材料加工企业,山东普利特智能科技(集团)有限公司可结合实际印花材料、图案特点和生产需求提供视觉定位裁切打样、设备选型及工艺适配方案,帮助企业减少切布跑偏,提高异形轮廓裁切的稳定性与生产效率。