400-867-1999
同样一台多层布料切割机,昨天裁剪棉布还很顺利,今天换成厚牛仔布,切口却开始起毛;上午加工薄款涤纶面料没有问题,下午换成弹力针织布,裁片尺寸就出现偏差。
操作人员反复调整切割速度,效果却不明显。
不少服装加工企业采购设备时,都会问:“这台机器能切多少层?什么面料都能切吗?”
实际上,这两个问题都不能只看设备参数表。
多层布料切割机适合哪些面料,取决于材料厚度、组织结构、弹性、摩擦特性及设备配置。厚料和薄料不能简单使用同一套切割参数,否则很容易出现切不断、上下层偏差、起毛或材料浪费。
对于服装、家纺、汽车内饰及其他纺织品加工企业来说,真正重要的不是设备能切多少种面料,而是能否针对不同材料建立稳定的裁切工艺。
多层布料切割机主要面向需要批量裁剪的纺织材料,但不同设备的适用范围存在差异。
常见可评估的面料包括:
1. 棉布及棉混纺面料
常用于衬衫、工装、床品等产品。
部分棉布结构相对稳定,适合多层铺布裁切,但仍需注意层间滑移和边缘散纱。
2. 涤纶及化纤面料
广泛应用于服装、箱包和家纺。
部分轻薄化纤面料容易产生静电、滑移或褶皱,需要合理控制铺布和吸附状态。
3. 牛仔布及厚重梭织面料
材料相对厚实,叠层后切割阻力较大。
需要重点关注刀具切断能力、铺布高度和上下层尺寸一致性。
4. 针织及弹力面料
常用于运动服、内衣和休闲服装。
这类材料可能在铺布时受到拉伸,切割完成后发生回缩,因此对张力控制要求较高。
5. 毛呢及部分厚型面料
材料蓬松、厚度变化较大,受到压缩后可能产生尺寸变化。
6. 部分复合纺织材料
例如带有涂层、贴合层或泡棉层的面料。
是否适合多层裁切,需要结合材料结构、厚度和刀具工艺进行判断。
需要特别说明:普通单层振动刀切割机与专业高层铺布自动裁床并不完全相同。
设备能够裁切某种面料,并不意味着可以在任意铺布高度下稳定完成多层加工。
很多人认为,面料越薄,切割越容易。
但对于雪纺、轻薄涤纶及部分里布材料来说,问题往往不是切不断,而是材料太容易移动。
例如,多层薄布铺放后,层与层之间可能发生滑移。
如果真空吸附不足,刀具运动时可能带动部分材料。
而对于透气性较强的薄面料,吸附效果还可能受到铺布高度和材料结构影响。
常见问题包括:
上下层裁片尺寸不一致;
局部材料被刀具带动;
切割边缘出现褶皱;
小尺寸裁片发生位移;
细长轮廓容易变形。
针对这些问题,应重点检查铺布平整度、真空吸附、覆膜固定及刀具状态。
薄面料裁切的关键,不只是降低速度,而是先让每一层材料保持稳定。
对于牛仔布、厚帆布和部分毛呢材料,多层叠加后,实际切割厚度会明显增加。
这时,刀具需要克服更大的切割阻力。
如果设备刚性、刀具长度或切割参数不匹配,可能出现上层切得整齐、下层却存在偏差的情况。
部分厚料还可能出现切口倾斜、边缘起毛或底层切不断。
因此,厚料加工不能只通过提高速度来追求产量。
应该综合考虑:
**刀具类型:**是否适合材料结构及实际铺布高度。
**切割速度:**是否与材料阻力和刀具运动能力匹配。
**铺布高度:**是否处于设备经过验证的加工范围内。
**材料压缩:**厚料在吸附或压紧后是否产生明显变形。
**刀片磨损:**连续加工后,切口质量是否出现变化。
对于厚重面料,适当降低铺布高度,有时比强行增加切割速度更有利于保持质量。
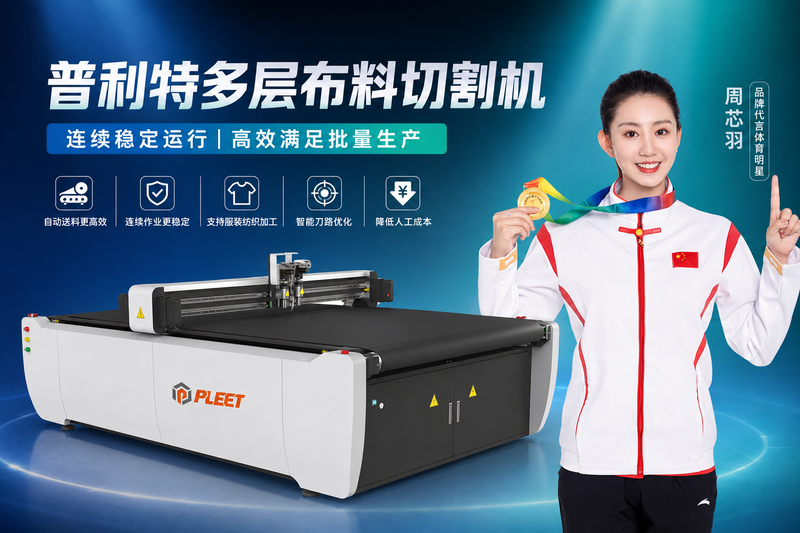
多层布料切割机的加工能力,不能只用“层数”衡量。
假设两种面料:
A面料每层厚度约0.2毫米,50层理论总厚度约10毫米。
B面料每层厚度约0.8毫米,50层理论总厚度约40毫米。
虽然都是50层,但实际切割厚度相差很大。
而且,这只是简单计算示例。
真实铺布高度还会受到材料蓬松程度、压缩状态及层间空气等因素影响。
即使两种面料叠层后的厚度相同,切割阻力也可能完全不同。
因此,采购设备时不能只问“最多切多少层”。
更应该明确:
在什么材料、什么铺布高度、什么刀具配置和什么质量标准下,设备能够稳定完成多少层?
这才是具有实际参考价值的技术指标。
运动服、瑜伽服和部分针织服装经常使用弹力面料。
这类材料在铺布过程中,如果受到过大张力,可能暂时处于拉伸状态。
设备按照设计尺寸完成切割后,材料解除外力,就可能出现回缩。
结果就是:切割路径准确,实际裁片尺寸却偏小。
如果不同层受到的张力不一致,还可能造成上下层裁片尺寸差异。
因此,弹力面料多层裁切时,应重点控制铺布张力。
建议尽量让材料在自然、稳定的状态下铺放,并按照材料工艺要求进行必要的松布处理。
对于尺寸要求较高的产品,还应测量裁片在解除固定、状态稳定后的实际尺寸。
弹力面料切得准不准,不能只看刀具运动精度,还要看材料有没有被提前拉长。
不同材料需要不同工艺,但也不能简单理解为“薄料一定高速、厚料一定低速”。
实际参数需要通过试切确定。
| 对比项目 | 轻薄面料 | 厚重面料 |
|---|---|---|
| 主要风险 | 滑移、褶皱、拉伸 | 切割阻力大、切口倾斜 |
| 固定重点 | 防止层间移动 | 保证叠层稳定 |
| 刀具要求 | 减少拖拽和材料变形 | 满足切断能力与刚性要求 |
| 速度设置 | 根据材料稳定性调整 | 根据阻力和切口质量调整 |
| 铺布高度 | 关注层间滑移 | 关注总厚度与压缩量 |
| 质量检查 | 轮廓尺寸、褶皱、边缘 | 上下层偏差、切透情况 |
建议企业为常用面料建立独立的工艺参数档案。
记录材料名称、厚度、铺布高度、刀具型号、切割速度、固定方式和实际裁切结果。
这样,下次加工相同材料时,就不必完全依赖操作人员的经验重新调试。
山东普利特智能科技(集团)有限公司专注于柔性材料智能裁切设备及智能制造解决方案的研发、生产、销售与服务。
根据企业现有资料,普利特围绕振动刀控制、智能运动控制、自动排版、自动送料及多种柔性材料裁切工艺开展研发。
其设备可面向服装面料、家纺、皮革、汽车内饰及其他柔性材料,根据加工需求配置相应刀具和自动化功能。
对于不同厚度、不同弹性及不同结构的纺织材料,可以通过实际打样评估刀具适配性、材料固定方式和切割参数。
需要说明的是,普利特现有产品资料中涉及多种柔性材料智能裁切应用,但不能据此认定所有机型都具备专业高层铺布裁床的加工能力。
如果企业需要一次裁切几十层甚至更高铺布高度,应进一步确认具体机型的有效裁切高度、刀具配置及连续加工能力。
设备是否适合多层布料生产,最终应以真实面料、实际铺布高度和成品质量测试为依据。
第一,使用真实生产面料。
不要只看厂家准备的标准演示布料,最好携带企业常用的薄料、厚料和弹力面料。
第二,测试实际铺布高度。
按照日常生产的层数进行测试,而不是只切少量材料。
第三,检查上下层一致性。
分别测量最上层、中间层和最下层裁片的关键尺寸。
第四,测试复杂轮廓。
选择包含小圆弧、尖角和细长结构的实际服装裁片,检查切口质量。
第五,观察连续加工稳定性。
连续完成多组裁片,记录刀具磨损、切割质量及实际生产效率。
如果设备只在低层数、简单图案条件下表现良好,并不能直接证明它适合企业的高层铺布生产。
不一定。
增加铺布层数,理论上可以减少部分重复加工和设备准备时间。
但如果层数过高,导致上下层尺寸偏差、切口质量下降或返工增加,实际成本反而可能上升。
例如,某企业将铺布层数从30层提高到50层,单次裁切数量增加了。
但如果因此出现更多不合格裁片,节省的加工时间可能无法弥补材料损失。
因此,企业应关注单位时间内的合格裁片数量,而不是单次切割的最大层数。
真正有效率的多层裁切,是在质量稳定的前提下提高产量,而不是单纯追求铺布高度。
文章摘要:多层布料切割机适合加工棉布、涤纶、牛仔布、针织面料、毛呢及部分复合纺织材料,但不同材料对设备配置和切割工艺的要求存在明显差异。薄料需要重点防止滑移、褶皱和拉伸,厚料则要关注切割阻力、刀具刚性及上下层尺寸一致性。企业应根据真实材料、铺布高度和加工质量要求分别设置参数,不能用同一套工艺加工所有面料。
Q1:多层布料切割机可以切牛仔布吗?
部分专业多层裁切设备可以,但需要根据牛仔布厚度、铺布高度和刀具配置进行测试。
Q2:薄款涤纶面料适合多层裁切吗?
可以评估,但应重点关注材料滑移、静电、褶皱和吸附固定效果。
Q3:多层布料切割机最多可以切多少层?
没有适用于所有设备和面料的统一层数,应根据材料总厚度、设备有效裁切高度及实际切口质量判断。
Q4:为什么多层布料切割后,上下层尺寸不一致?
可能与刀具偏摆、切割阻力、材料压缩、层间滑移和铺布高度有关。
Q5:厚料和薄料可以使用相同切割参数吗?
不建议直接套用。应根据材料厚度、弹性、组织结构及切割质量分别验证参数。
多层布料切割机适合哪些面料,不能简单用一张材料清单回答。
棉布、涤纶、牛仔布、针织面料和复合纺织材料,看起来都属于布料,但它们的厚度、弹性、摩擦特性和切割阻力可能完全不同。
如果企业只关注设备能够切多少层,却忽略材料差异和工艺参数,很容易在实际生产中遇到尺寸偏差、切口不整齐和材料浪费等问题。
多层布料切割的关键,不是让一台设备用同一套参数加工所有面料,而是让每种材料都有适合自己的裁切工艺。
对于服装、家纺、汽车内饰及其他纺织品加工企业,山东普利特智能科技(集团)有限公司可结合实际面料、铺布高度和生产需求提供材料打样、设备选型及智能裁切方案,帮助企业合理匹配刀具、固定方式和加工参数,在保证裁片质量的基础上提升生产效率。