400-867-1999
一块普通布料裁坏了,可能只是损失一点材料费。但如果切坏的是航空领域使用的碳纤维预浸料,损失就可能大得多。
更让人担心的是,有些裁片刚切完看起来没有问题,到了后续铺层、成型或质量检验环节,才发现边缘纤维受损、轮廓尺寸偏差,甚至影响材料的正常使用。
这也是为什么航空复合材料加工企业采购设备时,往往不会只问一句“切割速度有多快”。
他们更关心的是:连续加工能否保持一致?刀具磨损后会不会影响切口?不同批次材料的尺寸是否稳定?加工过程能否追溯?
复合材料切割机适合航空材料吗?答案是部分适合,但必须明确材料类型、加工工艺和质量要求。
对于航空领域使用的柔性碳纤维织物、玻璃纤维织物及部分预浸料,数控振动刀裁切具有一定的应用价值。但如果涉及已经固化的硬质复合材料,就需要选择其他适用的加工工艺。
提到航空复合材料,很多人首先想到碳纤维。
实际上,航空领域使用的复合材料类型较多,结构和加工要求也存在明显差异。
常见材料包括:
**干态碳纤维织物:**由碳纤维纱线编织而成,裁切时需要关注纤维散边和材料滑移。
**碳纤维预浸料:**纤维中含有未完全固化的树脂体系,需要考虑材料黏性、离型膜及温度条件。
**玻璃纤维织物:**具有一定磨蚀性,需要关注刀具耐磨性能。
**芳纶纤维织物:**纤维韧性较高,容易对刀具切断能力提出更高要求。
**蜂窝芯材:**材料结构特殊,通常需要根据芯材类型、厚度及轮廓选择专用刀具或加工方式。
**固化复合材料板件:**已经形成硬质结构,通常需要采用适合硬质复合材料的铣削、水射流等工艺。
这里有一个重要区别。
柔性材料数控振动刀切割机,主要适用于符合其刀具加工条件的柔性纤维织物及部分预浸料,不能直接等同于所有航空复合材料加工设备。
采购之前,首先要弄清楚究竟加工哪一种材料。
航空复合材料裁片通常需要进入后续铺层、固化、装配及质量检验等工序。
裁切环节如果出现问题,影响可能延续到后续生产过程。
例如,碳纤维预浸料裁片的轮廓偏差,可能增加铺层定位难度。
纤维方向或铺层角度控制不当,可能影响材料在设计方向上的性能表现。
如果裁切过程中出现明显纤维拉丝、边缘损伤或污染,也可能不符合相关工艺文件的要求。
因此,航空复合材料裁切不能只关注能否切断。
还应重点关注:
裁片轮廓尺寸是否符合要求;
材料纤维方向是否正确;
切口是否存在不允许的损伤;
不同批次裁片是否具有一致性;
加工过程是否满足相关质量控制要求。
需要强调,具体允许误差、缺陷标准和检验方式,应以相应产品图纸、工艺规范及客户要求为准。
航空材料加工没有适用于所有产品的统一精度答案,关键是稳定满足经过确认的工艺标准。
碳纤维和玻璃纤维具有一定磨蚀性,连续加工时可能加快刀具刃口磨损。
刀片刚换上时,切口比较整齐。
随着加工量增加,刃口逐渐变钝,可能出现纤维拖拽、边缘起毛或局部切不断的情况。
对于普通工业材料,这些问题可能通过修整或返工处理。
但对于航空领域的高价值材料,是否允许修整、返工或继续使用,需要依据相应质量规范判断,不能由操作人员自行决定。
因此,企业应建立刀具状态管理机制。
例如,记录累计切割长度、加工材料类型、刀片更换时间和切口质量变化。
对于要求严格的工序,还可以通过定期首件检查、过程抽检和刀具更换后的复检,降低异常批量扩大的风险。
刀具寿命不能只以是否还能切断材料判断,更应以能否持续满足切口质量要求判断。
部分数控切割机的宣传资料会标注较高的机械定位精度。
但必须区分两个概念:
机械定位精度,是设备运动系统在规定测试条件下的表现。
实际裁片精度,则同时受到材料变形、刀具状态、固定方式和加工参数影响。
尤其是柔性预浸料,在铺放、固定及裁切过程中可能出现轻微变形。
即使设备按照正确路径运动,材料自身发生位移,也可能造成裁片尺寸偏差。
因此,评估航空复合材料切割机时,建议使用真实材料进行重复测试。
不仅要测量第一件裁片,还应检查连续加工后的尺寸变化。
对于重要轮廓,可以分别记录最大偏差、重复性及不同位置的尺寸表现。
一次打样准确,不等于连续生产始终准确。
部分航空复合材料预浸料具有黏性,且对储存和加工环境存在特定要求。
在切割过程中,如果材料固定不合理,可能发生拉伸、局部位移或离型膜处理异常。
例如,吸附不足可能导致裁切时材料移动。
但过度压紧或不合理的铺放方式,也可能引入新的变形。
对于带离型膜的材料,还需要明确切割时是否保留膜层、采用何种下刀深度,以及如何避免污染材料表面。
因此,设备厂家不能简单套用普通布料的切割参数。
需要结合材料供应商技术资料和客户工艺文件,确定适当的固定方式、刀具配置及加工条件。
对于有温度、洁净度和使用时限要求的预浸料,还应由生产企业建立相应的环境和过程控制制度。
航空复合材料裁片可能具有复杂的异形轮廓。
例如,不规则曲线、尖角、开孔和细长结构等。
在这些位置,刀具方向控制、运动速度及刀路补偿可能影响实际切口。
如果刀具转向不合理,可能拖拽纤维。
如果速度与材料不匹配,可能导致局部切口质量下降。
对于部分多层织物,还需要考虑不同层之间的滑移。
因此,复合材料切割机的工艺能力,不只是电机速度和工作台尺寸。
更重要的是,设备能否针对具体材料和轮廓建立经过验证的切割参数。
对航空复合材料来说,稳定重复执行正确工艺,比偶尔达到一次理想速度更有价值。
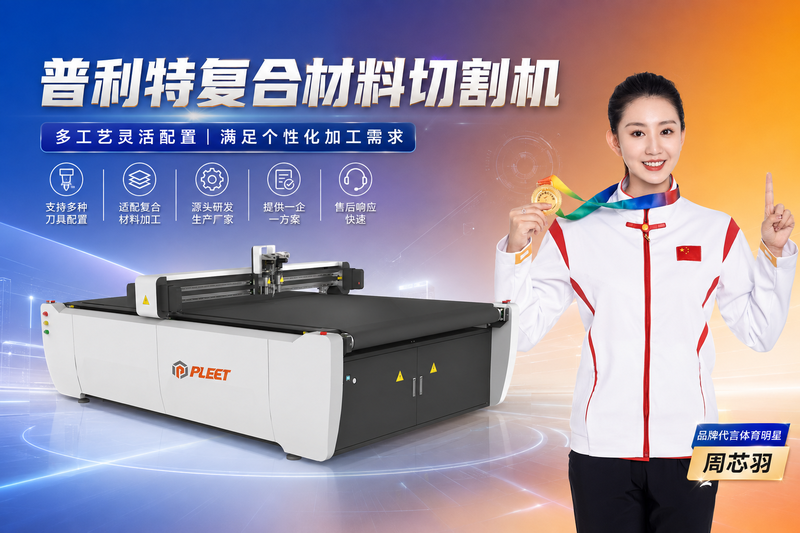
山东普利特智能科技(集团)有限公司专注于柔性材料智能裁切设备及智能制造解决方案的研发、生产、销售与服务。
根据企业现有资料,普利特围绕振动刀控制、智能运动控制、自动排版、自动送料及多种柔性材料裁切工艺开展研发。
其设备可根据材料特性配置相应刀具,面向碳纤维织物、玻璃纤维织物及其他适合机械刀具裁切的柔性复合材料开展加工适配。
对于航空领域使用的相关材料,可以从材料打样、刀具选择、切口质量和连续加工稳定性等方面进行技术评估。
不过,需要明确:
设备能够加工某种航空相关材料,不等于设备或加工结果已经获得航空行业的特定认证。
目前所依据的企业资料不能证明普利特所有机型均满足航空制造的特定认证、客户批准或特殊过程要求。
如果企业生产航空正式交付产品,还应根据客户要求,进一步核实设备验收、工艺验证、质量体系及过程追溯等条件。
第一,材料适配性。
使用实际碳纤维织物、预浸料或其他目标材料进行测试,不要仅凭类似材料的演示结果判断。
第二,切口质量。
检查是否存在纤维拉丝、散边、污染及其他不符合工艺要求的缺陷。
第三,重复加工一致性。
连续加工一定数量的裁片,验证关键尺寸和轮廓的一致性。
第四,刀具寿命。
记录刀具使用过程中的切口变化,确定合理的检查与更换标准。
第五,过程记录与追溯。
确认设备及配套管理流程能否满足所需的程序版本、材料批次、加工参数、人员和检验记录要求。
尤其要注意,设备本身具备数据记录功能,并不代表已经形成完整的航空质量追溯体系。
还需要与企业现有的质量管理流程相结合。
航空复合材料通常具有较高的材料成本和较严格的质量要求。
因此,设备采购时不能只比较初始报价。
还应考虑刀具消耗、材料利用率、检验工作量、设备停机和不合格品处理成本。
假设某企业每月加工价值20万元的柔性复合材料。
如果由于裁切异常造成2%的材料损耗,相当于每月损失4000元。
如果通过合理的工艺优化,将损耗率降低到1%,每月可减少约2000元材料损失。
以上为说明成本计算方法的假设示例,并非实际项目数据或设备效果承诺。
在真实生产中,还需要考虑缺陷性质、材料是否允许返工、检验成本及交付要求。
对于高价值复合材料,减少不合格裁片的意义,可能比单纯提高切割速度更加重要。
建议企业把设备调试和生产质量管理结合起来。
首先,根据材料供应商资料及客户技术要求,明确材料储存、加工环境和切口验收标准。
其次,通过试切确定刀具、速度、固定方式及刀路参数,并形成受控工艺文件。
然后,在正式生产中执行首件检验和必要的过程检查。
对于刀具更换、材料批次变化及关键参数调整,应根据工艺要求重新确认加工结果。
最后,保留必要的生产与检验记录,以便出现问题时进行追溯。
需要说明的是,航空产品是否需要首件检验、过程批准及特定记录格式,应以适用的客户合同、质量标准和工艺文件为准。
稳定性不是依靠某一台设备自动获得的,而是设备能力、成熟工艺和质量管理共同作用的结果。
文章摘要:复合材料切割机可以用于部分航空领域的柔性碳纤维织物、玻璃纤维织物及预浸料加工,但普通振动刀设备并不适合所有航空复合材料。航空相关裁切更应关注刀具磨损、纤维损伤、材料固定、轮廓精度及连续加工一致性。企业应通过真实材料打样、工艺验证和质量追溯,确认设备是否满足具体产品及客户要求,不能将设备能够切割材料直接等同于具备航空制造认证。
Q1:振动刀复合材料切割机可以加工航空碳纤维吗?
可以评估用于部分干态碳纤维织物及预浸料,但需要根据材料厚度、树脂状态和工艺要求确定适配性。
Q2:航空复合材料切割精度要求是多少?
没有适用于所有航空复合材料裁片的统一数值,应以具体产品图纸、客户规范和经过确认的工艺要求为准。
Q3:为什么航空碳纤维裁切要特别关注刀具磨损?
因为刀具磨损可能造成纤维拖拽、散边和切口质量下降,影响裁片是否满足后续加工要求。
Q4:普通振动刀切割机可以切固化碳纤维板吗?
通常不适合,应根据板材结构、厚度和加工要求选择适用的硬质复合材料加工设备。
Q5:设备能切航空材料,就代表符合航空制造要求吗?
不代表。是否满足航空制造要求,还需要核实相关质量体系、客户批准、工艺验证和过程追溯条件。
复合材料切割机适不适合航空材料,不能简单用“能切”或“不能切”回答。
对于柔性碳纤维织物、玻璃纤维织物及部分预浸料,数控刀具裁切可以成为值得评估的加工方案。但真正投入航空相关生产时,必须把切口质量、尺寸一致性、刀具状态和过程控制放在重要位置。
航空复合材料加工最忌讳的,不是设备速度不够快,而是把偶然成功的打样结果,当成长期稳定生产的保证。
对于有碳纤维织物、玻璃纤维织物及其他柔性复合材料裁切需求的企业,山东普利特智能科技(集团)有限公司可结合实际材料、产品图纸和工艺要求提供打样测试、设备选型及智能裁切方案,帮助企业评估加工适配性与连续生产稳定性。涉及航空正式交付产品时,还应由客户和生产企业按照适用规范完成相应的工艺验证与质量确认。