
400-867-1999
印花图案明明很漂亮,颜色、纹理都没有问题,可到了最后一道裁切工序,却因为切割位置偏了一毫米,导致图案边缘不对称、轮廓露白,甚至整批产品需要返工。
对于普通材料来说,一毫米可能并不明显。但对于服装印花、热转印图案、品牌Logo、异形广告软材等产品,一毫米的偏差就可能直接影响成品外观。
更让企业头疼的是,设备有时候切得很准,有时候却突然跑偏,操作人员反复调整参数,仍然找不到真正原因。
数码印花切割机对位偏差大,不一定是设备精度不够,也可能是印花变形、视觉识别异常、材料固定不稳定或坐标标定出现了问题。
想要解决问题,首先需要弄清楚:偏差究竟发生在哪个环节?
数码印花切割与普通材料裁切存在明显区别。
普通材料通常只需要按照设计图纸完成外形切割,而数码印花材料还需要保证实际切割轮廓与印刷图案相匹配。
例如,一个带有细窄白边的卡通图案,如果切割路径整体偏移一毫米,就可能出现一侧白边过宽、另一侧切入图案的情况。
对于需要拼接、缝制或者装配的产品,偏差还可能影响后续工序。
尤其是以下几类产品,对位精度更加重要:
**服装热转印图案:**裁切轮廓需要与印花边缘准确对应。
**品牌Logo及标识:**边缘不对称容易影响视觉效果。
**异形广告软材:**复杂曲线和尖角容易暴露定位偏差。
**印花家纺材料:**图案与裁片位置不一致,可能影响缝制效果。
**定制印花地毯:**大幅面图案需要兼顾定位和尺寸一致性。
因此,数码印花切割机不能只看机械运动精度,还需要关注实际图案与切割路径的匹配程度。
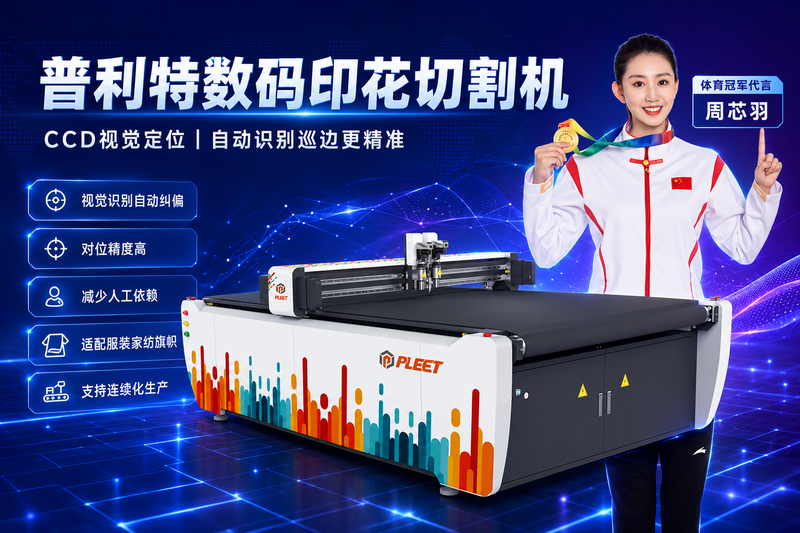
不少数码印花切割机配置了CCD视觉定位系统。
其基本原理是通过相机采集图像,识别定位标记或图案特征,再计算实际位置与设计坐标之间的偏差。
如果视觉识别结果不准确,后续刀路也可能跟着发生偏移。
常见影响因素包括:
定位标记印刷不清晰;
标记与背景颜色对比不足;
材料表面反光;
光源亮度或角度不合理;
相机镜头存在污渍;
曝光、识别阈值设置不合适。
例如,某些覆膜印花材料表面反光明显,可能导致定位标记局部过曝。
这时,即使相机像素很高,也未必能够准确提取标记位置。
视觉定位的关键,不是相机能不能拍到图案,而是能不能稳定、准确地识别有效特征。
这是数码印花加工中非常容易被忽略的问题。
印花材料经过打印、烘干、热转印、收卷和放卷等工序后,可能发生轻微尺寸变化。
例如,原始设计图案宽度为500毫米,经过加工后,实际图案宽度发生了变化。
如果切割机仍然按照原始设计尺寸执行刀路,即使材料放置位置完全正确,也可能出现局部对位偏差。
尤其是弹性布料、热转印面料和部分柔性复合材料,更需要关注材料的尺寸稳定性。
具备相应算法的CCD视觉定位切割机,可以根据实际图案位置进行平移、旋转或一定范围内的形变补偿。
但需要明确:
自动纠偏并不意味着可以修复所有印花变形。
对于严重褶皱、局部拉伸不均匀或者明显扭曲的材料,仍然需要改善前道工艺和材料固定方式。
如果视觉系统已经正确识别标记点,但实际切割位置仍然存在偏差,就需要检查视觉坐标与机械坐标之间的转换关系。
CCD视觉定位切割机需要将相机识别到的位置,转换成刀具能够执行的运动坐标。
如果相机与刀具之间的相对位置参数不准确,或者设备标定发生变化,就可能出现系统性偏差。
例如:
设备识别结果正常,但每次切割都向同一方向偏移。
这种情况就不能简单归因于印花材料变形。
应重点检查:
相机标定、刀具偏置、坐标转换、机械原点及运动控制参数。
对于更换过相机、刀头或相关机械部件的设备,还应按照厂家要求重新确认标定状态。
柔性材料最大的特点之一,就是容易发生移动和变形。
即使CCD视觉系统识别准确,如果材料在切割过程中发生位移,最终成品仍然可能出现偏差。
特别是轻薄面料、弹性布料以及表面光滑的印花材料,更容易受到刀具作用力影响。
例如,设备完成视觉定位后,材料因为吸附不足发生轻微滑动。
此时刀具仍然按照已经计算好的路径运行,实际切割位置自然就可能发生变化。
因此,排查对位偏差时,需要检查:
材料是否平整铺放;
真空吸附是否稳定;
切割过程中是否存在滑移;
自动送料后是否重新定位;
是否需要调整吸附分区或辅助固定方式。
对位精度不是单靠视觉系统实现的,而是视觉识别、材料固定和运动控制共同作用的结果。
对于卷材数码印花加工企业来说,自动送料是提高生产效率的重要配置。
但连续送料也会增加定位控制的复杂性。
材料在输送过程中可能发生横向偏移、张力变化或者局部起皱。
如果设备只依靠初始位置进行后续切割,送料误差就可能逐渐累积。
因此,具备相应功能的数码印花切割机,可以在每次送料后重新采集图像,根据实际印花位置调整切割路径。
不过,视觉重新定位也需要与送料系统形成良好的协同。
如果材料尚未稳定就开始拍照,或者拍照后又发生明显位移,同样可能影响对位效果。
采购时建议重点测试:
连续送料、重复识别、自动纠偏和异形巡边能否形成稳定的完整加工流程。
遇到数码印花切割机裁切跑偏,不建议一开始就反复修改大量参数。
可以按照以下顺序检查。
第一步:判断偏差是否具有规律。
如果每次都向同一方向偏移,应重点检查坐标标定和刀具偏置。
如果偏差位置不固定,则需要关注材料移动、识别稳定性和送料状态。
第二步:检查视觉识别图像。
观察定位标记是否清晰,是否存在反光、阴影和背景干扰。
第三步:检查材料状态。
确认印花是否发生收缩、拉伸或局部变形。
第四步:检查材料固定。
观察切割过程中是否出现滑移、褶皱和吸附不足。
第五步:使用标准样品验证。
采用尺寸稳定、标记清晰的标准材料进行测试,再与实际印花材料进行对比。
如果标准样品正常,而真实印花材料偏差明显,就应重点检查材料特性及工艺适配。
这种逐项排查的方法,通常比盲目修改参数更有效。
山东普利特智能科技(集团)有限公司专注于柔性材料智能裁切设备及智能制造解决方案,围绕CCD视觉定位、振动刀控制、智能运动控制、自动排版及自动送料等技术开展研发。
根据普利特现有客户资料,一家大型数码印花生产企业过去主要依赖人工完成印花对位裁切,存在定位误差、人工成本高和生产效率低等问题。
针对这一需求,普利特为客户配置了大视觉定位振动刀切割机,实现印花图案自动识别、智能纠偏和自动巡边裁切。
项目资料显示,该客户应用设备后:
对位精度达到±0.2毫米以内;
裁切效率提高约60%;
人工减少50%以上;
印花图案实现一次成型裁切。
需要说明,这些属于特定客户项目的应用结果,并非所有材料、所有机型和生产条件下的统一性能保证。
这一案例说明,视觉定位的实际价值不仅体现在识别精度,还体现在自动纠偏与连续裁切的协同能力。
不少厂家会在设备参数中强调机械定位精度。
但企业真正关心的,是成品裁切后与实际印花图案之间的偏差。
两者并不是同一个概念。
机械定位精度主要反映设备运动系统的能力。
实际对位精度还受到相机识别、坐标标定、印花变形、材料固定和刀具控制等因素影响。
因此,采购时建议使用真实材料进行测试,并重点记录:
图案与切口的实际偏差、重复识别稳定性、复杂轮廓的切割质量,以及连续加工后的成品一致性。
尤其是对位要求较高的订单,应提前明确允许偏差范围,并将验收方法写入采购技术协议。
假设一家数码印花企业每天加工300件产品。
如果因为定位偏差导致3%的产品需要返工或报废,每天就涉及9件产品。
按每件已投入材料及加工成本20元计算,每天对应的直接损失为180元。
如果每月生产26天,月度直接损失约4680元,一年约5.6万元。
以上仅为便于理解的假设计算,不代表具体企业的实际损失。
但它说明了一个问题:
对位偏差看起来只有一毫米,长期累积起来却可能成为明显的成本负担。
对于印花材料价值较高、订单量较大的企业,改善视觉定位和裁切稳定性,可能比单纯提高刀头运行速度更有经济意义。
文章摘要:数码印花切割机对位偏差大,可能由CCD视觉识别异常、印花材料变形、相机标定不准确、真空吸附不足及自动送料偏移等因素引起。企业应区分机械定位精度与实际图案裁切精度,通过检查视觉图像、坐标标定、材料固定和连续送料状态,逐步排查偏差来源。对于异形印花和批量裁切订单,稳定的视觉识别与自动纠偏能力是降低返工、提升成品一致性的重要保障。
Q1:数码印花切割机对位偏差一毫米正常吗?
不能一概而论。是否合格取决于产品尺寸、图案结构和客户要求。对于部分精细异形印花产品,一毫米偏差可能已经影响成品质量。
Q2:CCD视觉定位切割机为什么识别准确却切割跑偏?
可能与相机和刀具之间的坐标转换、刀具偏置、机械标定或材料切割过程中的移动有关。
Q3:数码印花材料变形后还能自动纠偏吗?
具备相应算法的设备可以处理一定范围内的位置偏移、旋转和轻微形变,但严重不规则变形仍需结合材料工艺处理。
Q4:真空吸附会影响CCD视觉定位精度吗?
会。即使视觉识别准确,如果材料在切割过程中发生滑移,也可能造成实际裁切偏差。
Q5:怎样判断数码印花切割机的实际对位能力?
建议使用真实印花材料,分别测试定位标记识别、复杂异形轮廓、连续送料和重复裁切,并测量最终成品偏差。
数码印花切割机对位偏差大,最怕的不是发现问题,而是一直找不到真正原因。
有时候是光源影响识别,有时候是印花材料发生变形,也可能是机械标定和材料固定出现了问题。
一毫米的偏差看起来很小,但对于高要求的印花产品来说,足以影响整件成品的质量。
对于服装印花、家纺、旗帜、广告软材及其他柔性材料加工企业,山东普利特智能科技(集团)有限公司可结合实际印花材料、产品图纸和生产要求提供打样测试、CCD视觉定位设备选型及智能裁切方案,帮助企业提升对位稳定性,减少返工和材料浪费。