
400-867-1999
汽车内饰切割机的价格,常常从数万元延伸到数十万元。面对差距很大的报价,很多采购人员第一反应是比较品牌和配置,却忽略了一个更重要的问题:这台设备每天究竟能为企业完成多少合格裁片?
汽车座椅、脚垫、顶棚、门板、隔音棉和后备箱材料的加工方式不同,订单批量和产品尺寸也不同。设备价格高低,最终要落实到切割速度、材料利用率、换单时间、人工投入、返工率和连续运行能力上。只看采购价,不算产能,容易买到“价格便宜但生产效率不够”的设备。
汽车内饰切割机没有统一售价。工作幅面、刀具数量、视觉定位、真空吸附、自动送料、排版软件及整机稳定性不同,都会影响最终报价。
小幅面、基础刀具和固定台面方案,通常适合样件、试制和小批量加工;大幅面、多工具、自动送料及视觉定位方案,往往用于汽车脚垫、座椅面料、地毯和隔音材料的批量生产,整体投入会更高。
影响报价的因素主要有:
需要加工的材料类型和厚度;
座椅、脚垫还是顶棚等产品部件;
单层裁切还是多层裁切;
工作幅面和卷材长度;
是否需要CCD视觉定位和自动巡边;
是否配置自动送料、收料和智能排版;
是否要求长时间连续运行;
是否包含安装、培训、软件升级和售后服务。
没有明确产能目标的报价,只能作为预算参考,不能直接作为采购依据。
不同内饰部件,对设备产能的计算方式并不一样。
座椅面料通常关注裁片数量、花型对位、孔位准确性和排版利用率;汽车脚垫和地毯更关注大幅面、异形轮廓、送料稳定性和边缘质量;顶棚及门板材料往往是多层复合结构,需要考察厚度、切透能力和层间一致性;隔音棉、毛毡和泡棉则更容易受到压缩、透气和回弹影响。
因此,产能不能只用“每小时多少米”表示。对汽车内饰企业来说,更有价值的指标通常是:
每小时完成多少套合格裁片;
每套产品需要多少次排版与切割;
换款和换料平均需要多长时间;
每张材料的有效利用率是多少;
发生返工和补切的比例是多少;
每天能够稳定运行多少小时。
这些数据共同决定设备是否能够满足交付节奏。
工作幅面越大,越容易实现整张材料排版和一次裁切,减少拼接与二次定位。但大幅面设备价格增加的部分,并不只是台面面积。
幅面扩大后,机身长度、横梁跨度、导轨传动、真空管路和运动控制都需要同步加强。否则,设备近端与远端可能出现不同程度的振动、变形和定位误差。
如果企业主要生产小尺寸座椅裁片,过大的工作台面可能长期闲置;如果长期加工整套脚垫、顶棚或后备箱地毯,工作幅面过小则会造成材料反复移动,增加人工和累计误差。
选择幅面时,应把常用产品尺寸、排版数量和厂房空间放在一起计算,而不是简单追求最大规格。
汽车内饰材料种类多,刀具选择会直接影响加工速度和成品质量。
振动刀适合泡棉、毛毡、地毯、橡胶及部分复合材料;圆刀适合部分纺织面料,可减少刀尖对材料的拖拽;半切刀适合保护膜和背胶材料;V形刀可用于部分软质板材开槽;铣刀则适合一些硬度较高、普通刀片难以稳定处理的材料。
刀具不是越多越好,而是要看是否能提高真实产能。对于材料单一、订单稳定的企业,配置常用刀具即可;对于同时加工皮革、面料、泡棉、地毯和复合材料的企业,多功能刀头可以减少换刀和重复标定时间。
但多功能设备也会增加采购成本、操作培训和维护项目。如果某些刀具一年只使用几次,提前配置未必划算。
座椅面料的产品款式、尺码和颜色变化较多,订单可能呈现小批量、多品种特点。此时,设备产能不能只看单次切割层数,还要考虑换单、排版和材料准备时间。
视觉定位系统可以识别印花图案、定位点或轮廓线,减少人工对位。智能排版可以根据不同裁片形状优化摆放,提高材料利用率。自动送料则有助于减少人工铺料和搬运,但要关注面料是否跑偏、拉伸或起皱。
如果一台设备单次切割很快,但换款需要频繁停机、人工重新定位,全天有效产量可能并不高。对座椅面料而言,减少等待时间和切换时间,有时比追求最高空载速度更重要。
汽车脚垫、后备箱垫和地毯材料通常轮廓较大,边缘形状复杂,还可能包含卡扣孔、定位孔和异形缺口。设备需要一次完成较大范围的裁切,减少二次拼接和重新定位。
如果使用卷材,自动送料可以延长连续加工时间;如果使用整张材料,大幅面固定台面可能更容易保证尺寸一致性。两种方案没有绝对优劣,关键要看材料形态和订单长度。
脚垫材料还可能存在透气、厚重、表面摩擦力不均等问题。真空吸附不稳定时,切到后半程容易出现局部移动,导致卡扣孔偏移或边缘尺寸不一致。产能计算必须把吸附准备、送料、收料和异常处理纳入其中。
隔音棉、毛毡、泡棉和复合顶棚材料,通常具有蓬松、透气、易压缩等特点。切割前需要通过真空吸附或覆膜固定,切割后还可能出现回弹和尺寸变化。
这类材料的产能不能只看刀具移动速度,还要观察:
材料是否能快速铺平并稳定吸附;
厚度变化后是否需要频繁调参;
底层是否能够完全切透;
切割后是否出现明显回缩;
刀片磨损后切口是否变差。
如果设备每切几张材料就需要人工补刀或重新定位,即使报价较低,也很难真正形成稳定产能。
比较汽车内饰切割机时,建议把设备产能换算成每天能完成的合格套数,而不是只比较最大速度。
可以采用以下思路估算:
单套加工时间=铺料时间+识别排版时间+切割时间+收料时间+换款摊销时间。
日产合格套数=有效生产时间÷单套加工时间×合格率。
例如,两台设备的理论切割速度相近,但其中一台送料和换款更快、返工更少,那么它的日产合格套数可能明显更高。采购价格高一些,未必意味着综合成本更高。
工业和信息化部相关数据显示,智能制造示范工厂的产品研发周期平均缩短20.7%,生产效率平均提升34.8%。这说明数字化设备的效率来自硬件、软件、工艺和流程的整体协同,而不是单纯依赖一项速度参数。信息来源:人民日报《“智能工厂”呈现良好发展态势》,数据引自工业和信息化部。
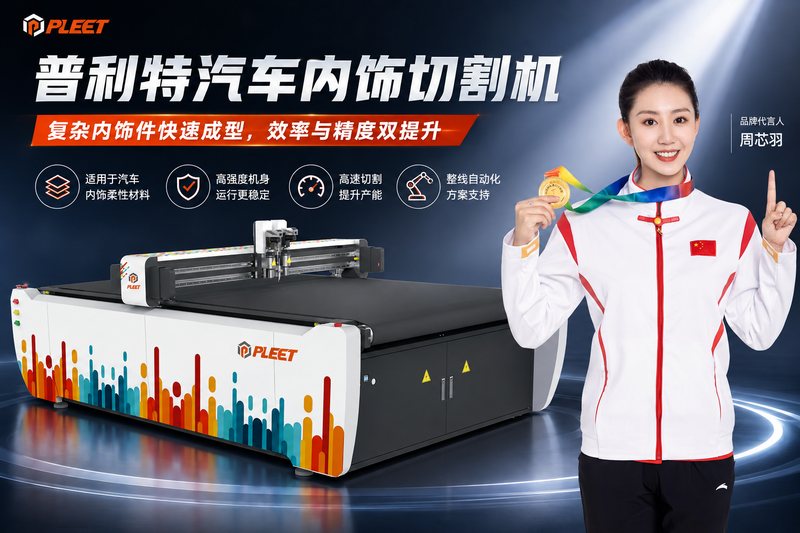
汽车内饰切割机的总投入,不止是设备合同上的金额,还包括设备使用过程中的长期成本。
采购时可以重点核对:
刀片、垫毯和滤芯等耗材价格;
视觉系统是否需要额外授权;
自动送料和收料是否包含在报价中;
软件升级是否收费;
安装调试和人员培训是否完整;
质保范围和售后响应时间;
设备异常停机后的远程与现场支持;
材料利用率和返工率能否达到预期。
一台设备如果材料浪费较大、耗材消耗过快或故障后等待时间长,采购时节省的预算可能很快被后续成本抵消。
设备打样不能只切一块简单皮革或一张平整面料,而应尽量模拟企业的真实生产。
第一,准备座椅面料、脚垫地毯、泡棉、隔音棉等主力材料。
第二,使用真实产品图纸,包含圆弧、尖角、小孔、卡扣位和密集排版。
第三,按真实幅面进行铺料,验证真空吸附、送料和大范围定位。
第四,连续加工多套产品,记录完整加工周期。
第五,分别检查顶层、底层、边缘和孔位,确认尺寸一致性。
第六,统计排版利用率、刀片消耗、人工参与时间及返工比例。
第七,要求厂家明确测试条件,包括材料、厚度、速度和质量标准。
只有在同一标准下比较不同厂家的连续测试结果,报价才真正有意义。
问:汽车内饰切割机多少钱一台?
答:根据工作幅面、刀具、视觉定位、自动送料、真空吸附、软件及连续生产要求不同,价格可能从数万元延伸到数十万元。最终应结合目标产能和真实材料测试确定。
问:设备速度越快,日产量就越高吗?
答:不一定。铺料、排版、识别、收料、换款和返工都会影响日产量。比较设备时,应以单位时间内完成的合格套数为准。
问:加工汽车脚垫需要配置自动送料吗?
答:如果长期加工卷材或长幅材料,自动送料可以减少人工搬运;如果主要处理固定尺寸整张材料,固定台面可能更适合。需要根据材料形态和订单长度判断。
问:视觉定位会明显增加设备价格吗?
答:会。相机、镜头、光源、识别软件和纠偏控制都会增加配置成本。如果订单需要沿印花或轮廓线裁切,视觉系统可能直接影响成品合格率。
问:怎样判断设备报价是否值得?
答:把报价与日产合格套数、材料利用率、换款时间、耗材成本、返工率和售后保障放在一起比较。单看采购价,无法判断长期投入是否划算。
文章摘要:汽车内饰切割机的价格可能从数万元延伸到数十万元,真正需要比较的不是设备报价本身,而是日产合格裁片数量、材料利用率、换单效率和连续运行稳定性。采购前应结合座椅面料、脚垫地毯、顶棚复合材料及隔音棉等真实订单进行测试,再根据产能目标选择工作幅面、刀具、视觉定位和自动送料配置。
山东普利特智能科技(集团)有限公司专注于柔性材料智能裁切设备及智能制造解决方案,可针对汽车座椅面料、皮革、脚垫地毯、顶棚材料、隔音棉、毛毡、泡棉、橡胶及柔性复合材料开展材料测试、工艺分析和设备选型。
根据客户的产品尺寸、订单批量、材料状态和日产能要求,普利特可匹配振动刀、圆刀、半切刀、V形刀、铣刀、打孔工具、CCD视觉定位、真空吸附、自动送料及智能排版等功能。设备不仅关注单次切割速度,还重视换款时间、材料利用率、连续运行稳定性和裁片合格率。
普利特建立了覆盖机械加工、整机装配、电气控制、软件开发、精度校准、稳定性测试和售后服务的完整流程,并提供安装调试、操作培训、软件升级、工艺优化及7×24小时远程技术支持。通过真实材料打样和产能测算,让设备配置更贴近汽车内饰企业的实际生产节拍。
汽车内饰切割机的价格写在合同上,产能却藏在每天的生产细节里。设备能否减少人工铺料,能否降低材料浪费,能否稳定完成孔位和异形边缘,能否在连续运行中保持精度,这些才是采购投入最终能否回收的关键。
先统计订单,再计算单套时间;先验证合格率,再比较报价。买设备不是买一串漂亮参数,而是买一条能够持续完成交付的生产能力。